مشاوره محصول
آدرس ایمیل شما منتشر نخواهد شد. فیلدهای الزامی مشخص شده اند *


آمدن از چین، بازاریابی به جهان.
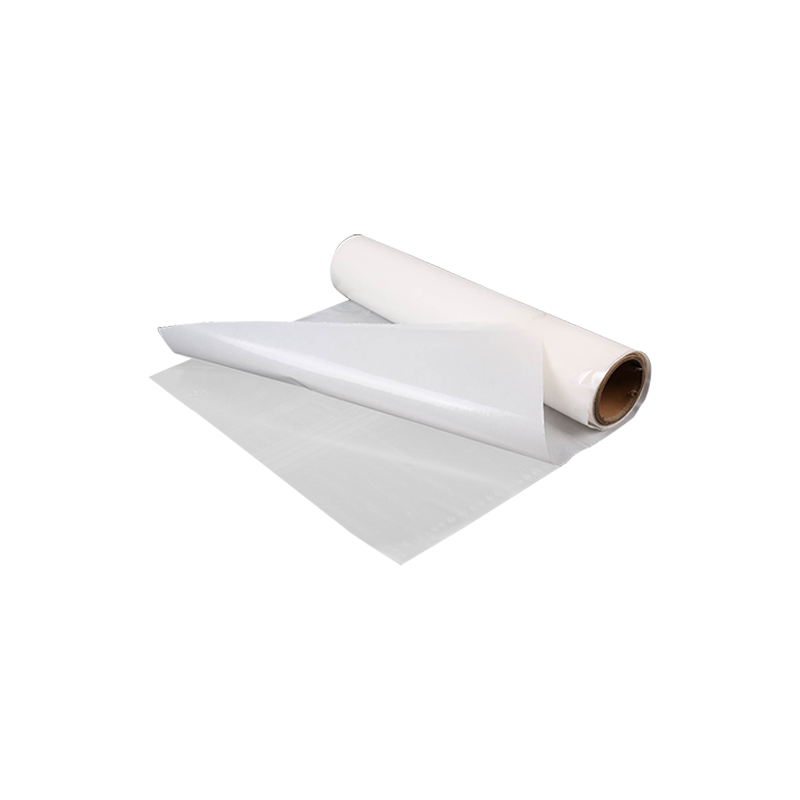
A فیلم چسب ذوب داغ یک لایه پیوندی ترموپلاستیک است که در دمای اتاق جامد است، هنگامی که حرارت داده می شود به یک مایع روان تبدیل می شود و پس از سرد شدن به سرعت دوباره جامد می شود تا یک پیوند ساختاری یا نیمه ساختاری ایجاد کند. ویژگی مشخصی که آن را از چسب های مایع و نوارهای حساس به فشار جدا می کند این است که 100٪ جامد، بدون حلال، و نیازی به زمان خشک کردن یا خشک شدن ندارد . پیوند صرفاً از طریق تغییر فاز حرارتی شکل می گیرد. این باعث میشود که فیلمهای ذوب داغ به طور منحصر به فردی برای فرآیندهای لمینیت با سرعت بالا، بسترهای حساسی که حلالها را تحمل نمیکنند و کاربردهایی که نیاز به خطوط پیوند یکنواخت و بدون خالی با کنترل ضخامت دقیق دارند، مناسب باشند. رایج ترین پلیمرهای پایه عبارتند از اتیلن-وینیل استات، پلی اولفین، پلی اورتان ترموپلاستیک و پلی آمید که هر کدام برای محدوده دمایی اتصال خاص و مشخصات سازگاری بستر مهندسی شده اند.
فرآیند پیوند فیلم ذوب داغ یک سیکل حرارتی سه مرحله ای است. ابتدا، فیلم از نقطه ذوب خود، معمولاً تا دمای بین حرارت میگذرد 80 درجه سانتیگراد و 180 درجه سانتیگراد بسته به نوع پلیمر در این دما، ویسکوزیته به طور چشمگیری کاهش می یابد - اغلب به مقادیری در محدوده 5000 تا 50000 سانتی پویس می رسد - به چسب مذاب اجازه می دهد تا جریان یابد و سطح بستر را مرطوب کند. دوم، چسب مذاب به بینظمیهای سطحی، منافذ و بستههای الیاف نساجی نفوذ میکند و در هم قفل شدن مکانیکی ایجاد میکند. سوم، با حذف گرما، پلیمر دوباره متبلور می شود یا منجمد می شود، ساختار در هم قفل شده را به دام می اندازد و بار مکانیکی را در سطح مشترک پیوند منتقل می کند.
چیزی که فیلم های ذوب داغ را از سایر اشکال چسب متمایز می کند، ضخامت یکنواخت و از پیش ساخته شده است. این فیلم با یک سنج دقیق، معمولاً از 20 تا 200 میکرون ، و این گیج در کل خط باند حفظ می شود. هیچ نقطه نازکی وجود ندارد، هیچ حفرهای از تبخیر حلال وجود ندارد، و در لبهها هیچ گونه فشاری وجود ندارد. برای کاربردهایی مانند لمینت نساجی یا چسباندن غشایی در لباسهای فضای باز، این سازگاری مستقیماً به مهر و موم ضد آب تضمین شده و مقادیر قابل پیشبینی قابلیت تنفس ترجمه میشود.
ستون فقرات پلیمری هر پارامتر عملکرد حیاتی را تعیین می کند: نقطه نرم شدن، مقاومت شیمیایی، انعطاف پذیری در دمای پایین و سازگاری بستر. انتخاب شیمی اشتباه برای محیط مصرف نهایی، شایع ترین علت خرابی چسب است. جدول زیر چهار نوع اصلی فیلم مذاب داغ را با پاکت های کاربردی معمولی آنها ترسیم می کند.
| نوع پلیمر | محدوده ذوب معمولی | قدرت کلید | محدودیت اولیه | برنامه های کاربردی رایج |
|---|---|---|---|---|
| EVA (اتیلن-وینیل استات) | 65-95 درجه سانتیگراد | چسبندگی گسترده، کم هزینه، ست سریع | مقاومت ضعیف در برابر حلال، استفاده محدود در دمای بالا | کفش، لمینت پارچه، بسته بندی |
| پلی الفین (بر پایه PP/PE) | 110-150 درجه سانتیگراد | مقاومت شیمیایی عالی، سبک وزن | نیاز به عملیات سطحی روی بسیاری از بسترها دارد | قطعات داخلی خودرو، بسته بندی پزشکی |
| TPU (پلی اورتان ترموپلاستیک) | 100-160 درجه سانتیگراد | کشش بالا، مقاومت در برابر سایش، با دوام شستشو | هزینه بالاتر، حساس به رطوبت قبل از پردازش | پوشاک بدون درز، تجهیزات فضای باز، پوشاک پزشکی |
| پلی آمید (PA / نایلون) | 110-160 درجه سانتیگراد | مقاومت در برابر حرارت، قابل تمیز کردن خشک، باند سفت | خط باند سفت و سخت، می تواند در برابر پوست احساس سفت کند | روکش پوشاک، اثاثه یا لوازم داخلی خودرو |
| PES (کوپلی استر) | 120-160 درجه سانتیگراد | چسبندگی عالی به PET، شستشوی سریع | دمای پردازش بالا، محدوده بستر باریک | چسباندن پارچه پلی استر، فیلتراسیون صنعتی |
در یک خانواده پلیمری واحد، عملکرد با تنظیم شاخص جریان ذوب (MFI) تنظیم می شود. MFI تعداد گرم پلیمری را که در 10 دقیقه تحت دما و وزن مشخص از طریق یک قالب استاندارد شده در ASTM D1238 جریان مییابد، اندازهگیری میکند. یک فیلم با MFI بالا، با مقادیر بالای 50 گرم در 10 دقیقه، سیال است و عمیقاً در بسترهای متخلخل مانند منسوجات بافته شده نفوذ می کند و یک پیوند مکانیکی قوی ایجاد می کند. یک لایه MFI کم، کمتر از 10 گرم در 10 دقیقه، چسبناکتر باقی میماند و روی سطح باقی میماند و یک لایه پرکننده شکاف را تشکیل میدهد که برای بسترهای صاف و غیر متخلخل مانند لمینیت فلز یا فیلم به خوبی کار میکند.
زمان باز - پنجره بین ذوب شدن فیلم و استحکام پیوند که از طریق خنک شدن شروع به ایجاد میکند - یکی دیگر از پارامترهای حیاتی فرآیند است. برای عملیات تنظیم دستی، زمان باز طولانی تر از 20 تا 60 ثانیه به اپراتور اجازه می دهد تا قطعات را تغییر مکان دهد. برای لمینیت پیوسته با سرعت بالا، زمان باز کوتاه کمتر از 5 ثانیه مطلوب است زیرا پردازش پایین دست فوری را امکان پذیر می کند. زمان باز توسط عرض پیک ذوب در منحنی کالریمتری اسکن تفاضلی پلیمر کنترل می شود. یک پیک ذوب باریک و تیز، زمان باز کوتاهی ایجاد میکند، در حالی که محدوده ذوب گستردهتر آن را گسترش میدهد.
فیلم چسب ذوب داغ با اعمال همزمان گرما و فشار فعال می شود. ماشین آلات خاص به حجم تولید و هندسه قطعات در حال اتصال بستگی دارد. هر روش مشخصات حرارتی متفاوتی را ارائه می دهد و درجه فیلم باید با روش گرمایش مطابقت داشته باشد تا به استحکام باند کامل بدون تخریب حرارتی دست یابد.
این رایج ترین روش صنعتی است. فیلم بین دو زیرلایه قرار می گیرد و از طریق یک سوراخ گرم یا یک پرس تسمه پیوسته عبور می کند. دما، فشار و زمان ماندن دقیقاً کنترل می شود. لمینیت های تسمه می توانند به طور مداوم در سرعت های بیش از حد کار کنند 10 متر در دقیقه برای چسباندن لایه های پارچه ای فیلم های نازک EVA. پارامتر مهم دما در خط اتصال است، نه فقط نقطه تنظیم بخاری. مقاومت حرارتی زیرلایه ها به این معنی است که دمای فیلم از دمای صفحه عقب می افتد. یک ترموکوپل تعبیه شده در یک لمینیت آزمایشی قابل اعتمادترین راه برای کالیبره کردن پنجره پردازش واقعی است.
برای قسمت های برش خورده، زیره کفش یا روکش های لباس، فیلم از قبل به شکلی بریده شده و در یک پرس صفحه گرم شده فعال می شود. پرس فشار بالا را ارائه می دهد - تا 3 تا 5 بار (0.3 تا 0.5 مگاپاسکال) - که فیلم مذاب را وادار به تماس نزدیک با بستر می کند. این روش استانداردی برای کلاهک های پا و پاشنه پا است که در آن یک لایه پلی آمید یا فیلم EVA از قبل برش خورده بین مواد بالایی و جزء تقویت کننده قرار می گیرد و در یک چرخه فشاری به مدت 15 تا 45 ثانیه ذوب می شود.
در لباسهای بیرونی فنی و لباسهای محافظ پزشکی، فیلمهای ذوب داغ به نوارهای باریک بریده میشوند و توسط دستگاه آببندی نوار هوای داغ روی درزهای دوخته شده اعمال میشوند. این دستگاه یک جت هوای گرم شده را به طور همزمان به نوار و پارچه هدایت می کند و فیلم را بلافاصله قبل از اینکه یک غلتک فشاری آن را در درز قرار دهد ذوب می کند. TPU شیمی غالب برای این کاربرد است زیرا درز مهر و موم شده حاصل حداقل باید زنده بماند 40 دوره شستشو در 60 درجه سانتیگراد بدون نشتی، در حالی که انعطاف پذیری برای کشش با پارچه حفظ می شود.
پیوند به بستر از طریق ترکیبی از به هم پیوستگی مکانیکی و چسبندگی خاص - فعل و انفعالات قطبی، پیوند هیدروژنی، یا در برخی فرمولهای واکنشی، پیوند کووالانسی شکل میگیرد. قانون کلی این است که فیلم مذاب داغ باید انرژی سطحی کمتری از انرژی سطح زیرلایه در لحظه اتصال داشته باشد. لایههای پلی الفین با انرژی سطحی ذاتاً کم تقریبا 30 dynes/cm چسبندگی ضعیفی به هر چیزی دارد مگر اینکه بستر از قبل با تخلیه تاج، پلاسما یا شعله درمان شود تا انرژی سطحی آن به بالای 38 دین در سانتی متر برسد.
فیلمهای TPU و EVA به دلیل گروههای استات و یورتان قطبیشان که پیوندهای هیدروژنی با گروههای هیدروکسیل و کربونیل روی لایههایی مانند چرم، پنبه و پارچههای با پوشش پلیاورتان تشکیل میدهند، بخشندهتر هستند. با این حال، آلودگی دشمن تمام پیوندهای ذوب داغ است. حتی روغنهای اثر انگشت نیز میتوانند یک لایه مرزی ضعیف ایجاد کنند که باعث ایجاد چسبندگی ظاهری میشود که تحت بار از بین میرود. پاک کردن با ایزوپروپیل الکل و یک پارچه تمیز و بدون پرز بلافاصله قبل از لمینیت حداقل آماده سازی سطح برای هر پیوند مهم است.
فیلمهای چسب ذوب داغ در مقایسه با چسبهای واکنشگر مایع از نظر شیمیایی پایدار هستند، اما در برابر پیری مصون نیستند. مکانیسمهای تخریب اولیه عبارتند از اکسیداسیون ستون فقرات پلیمری - به ویژه در گریدهای غیر اشباع EVA - و جذب رطوبت، به ویژه توسط TPU و پلی آمید. فیلمهای TPU مخصوصاً رطوبتسنجی هستند: رطوبت اتمسفر را جذب میکنند که وقتی فیلم بالای 100 درجه سانتیگراد گرم میشود، تبخیر میشود و حبابها، حفرهها و یک خط پیوند ضعیف و کفآلود ایجاد میکند. فیلم TPU باز نشده و بسته بندی شده با مانع رطوبت معمولاً عمر مفیدی دارد 12 ماه از تاریخ تولید . پس از باز شدن، فیلم باید ظرف 24 تا 48 ساعت استفاده شود، مگر اینکه در یک کابینت خشک با نقطه شبنم زیر 30- درجه سانتیگراد نگهداری شود.
لایه های پلی الفین پایدارترین لایه ها در ذخیره سازی هستند و در مقابل اکسیداسیون و جذب رطوبت مقاومت می کنند. لایه های پلی آمید به خوبی در برابر اکسیداسیون مقاومت می کنند اما رطوبت را حتی با شدت بیشتری نسبت به TPU جذب می کنند. یک فیلم پلی آمیدی که به مدت یک روز در معرض رطوبت محیط قرار می گیرد، می تواند حاوی آب کافی باشد تا در حین فعال سازی به وضوح کف کند. قبل از خشک کردن رول فیلم در خشک کن خشک کن در 60 درجه سانتیگراد به مدت 4 تا 6 ساعت قبل از پردازش یک روش استاندارد در کاربردهای با قابلیت اطمینان بالا مانند چسباندن داخلی خودرو است که درز شکست خورده یک ادعای گارانتی است.
اعتبار سنجی پیوند فیلم ذوب داغ به چیزی بیش از یک آزمایش لایه برداری ذهنی نیاز دارد. آزمایشهای زیر دادههای کمی را ارائه میدهند که میتوان آنها را به صورت آماری در تولید ردیابی کرد.
صنعت فیلم چسب ذوب داغ با چندین تغییر تکنولوژی به فشار نظارتی بر پلاستیک های یکبار مصرف و زباله های دفن زباله پاسخ می دهد. فیلمهای EVA مبتنی بر زیست، که در آن جزء اتیلن از اتانول نیشکر به جای نفت مشتق میشود، اکنون با خواصی که اساساً با گریدهای پتروشیمی یکسان است، به صورت تجاری در دسترس هستند. مهمتر از آن، توسعه فیلمهای چسب قابل شستشو و غیرقابل اتصال در بازیافت منسوجات در حال افزایش است. این لایهها در طول عمر مفید لباس بهشدت به هم متصل میشوند، اما به گونهای فرموله میشوند که وقتی در معرض یک شرایط محرک خاصی قرار میگیرند، چسبندگی را از دست میدهند - pH خاص، افزایش دمای بالاتر از دمای معمولی شستشو، یا یک حمام شیمیایی - و اجازه میدهند لایههای چسبیده برای بازیافت از هم جدا شوند. طرح اقدام اقتصاد دایره ای اتحادیه اروپا محرک اصلی این تحقیق است، زیرا ورقه های نساجی چند ماده ای چسبانده شده در حال حاضر قابل بازیافت نیستند و به سمت دفن زباله یا سوزاندن می روند.
مواد برچسب لیزری مقاوم در برابر حرارت: زیرلایه ها، عملکرد و راهنمای انتخاب
برچسب های کاغذ مصنوعی برای مواد غذایی منجمد: چاپ جوهرافشان فلکسو و UV
آدرس ایمیل شما منتشر نخواهد شد. فیلدهای الزامی مشخص شده اند *
 تولید کنندگان مواد برچسب خود چسب